Shanxi Jianing Forging រួមមានករណីវិស្វកម្មជាក់ស្តែងនៃសន្លឹកបំពង់ flange និងចានមូលផ្សេងៗ។ផលិតផលចុងក្រោយនៃដែកកាបូន និងដែកអ៊ីណុកសម្រាប់ចាន forging ត្រូវបានថតរូបយ៉ាងច្បាស់ ដែលបង្ហាញដោយផ្ទាល់ពីភាពត្រឹមត្រូវនៃដំណើរការ និងប្រសិទ្ធភាពនៃការចងក្រងបំពង់។
នៅក្នុងវិស័យម៉ាស៊ីនសំណង់ ការចាក់ថាសជាផ្នែករចនាសម្ព័ន្ធសំខាន់ៗ មានគុណភាពដែលប៉ះពាល់ដោយផ្ទាល់ដល់ស្ថិរភាពប្រតិបត្តិការនិងអាយុកាលប្រើប្រាស់របស់ម៉ាស៊ីនទាំងមូល។ រោងចក្រម៉ាស៊ីនសំណង់មួយនៅឡុងណាន ខេត្តហ្គាន់ស៊ូ បានប្រឈមមុខនឹងបញ្ហាយូរមកហើយដូចជា ភាពត្រឹមត្រូវនៃវិមាត្រផលិតផលមិនគ្រប់គ្រាន់ ការបាត់បង់សម្ភារៈយ៉ាងធ្ងន់ធ្ងរ និងប្រសិទ្ធភាពផលិតទាបក្នុងការទិញដែកចាក់ស្ពាន់ ដែលបានកំណត់ការប្រមូលផ្តុំម៉ាស៊ីនទាំងមូល និងការគ្រប់គ្រងថ្លៃដើម។ ដើម្បីដោះស្រាយចំណុចឈឺចាប់ទាំងនេះ Jianing Forging បានបង្កើនប្រសិទ្ធភាពគ្រប់យ៉ាងចាប់ពីការជ្រើសរើសវត្ថុធាតុដើម និងការរចនាពុម្ព ដល់ដំណើរការបង្កើត ដើម្បីផ្តល់ដំណោះស្រាយ forging ថាសដែលទុកចិត្តបានដល់អតិថិជន។
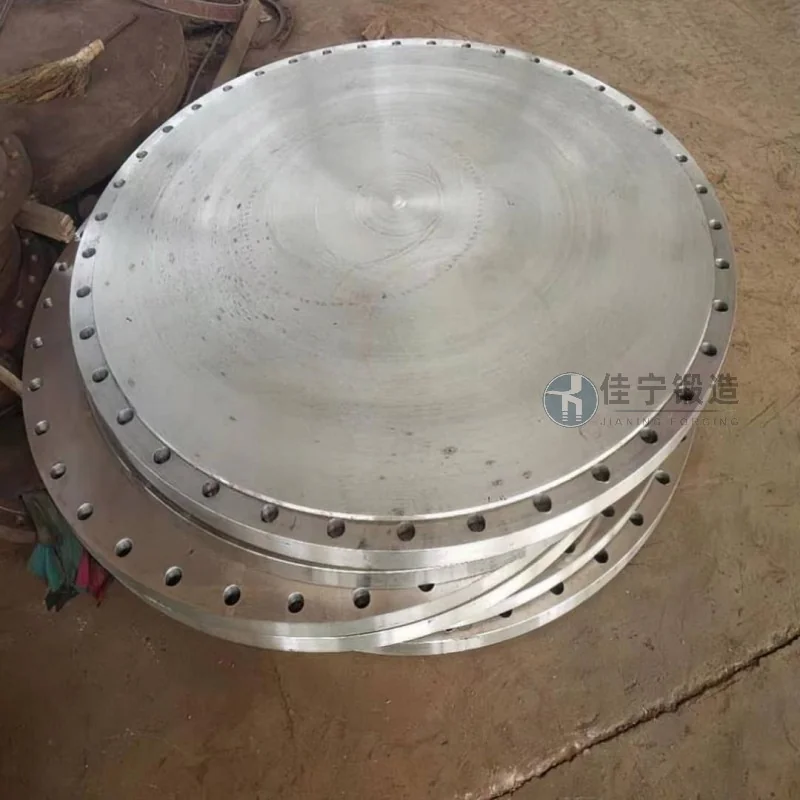
រោងចក្រម៉ាស៊ីនសំណង់មួយនៅឡុងណាន ខេត្តហ្គាន់ស៊ូ ផលិតម៉ាស៊ីនដឹកទំនិញ ម៉ាស៊ីនប៊ុលដូហ្ស័រ និងឧបករណ៍ផ្សេងៗ ដែលមេកានិចបញ្ជារនិងគ្រឿងបន្លាស់ភ្ជាប់ទាំងអស់ត្រូវការការចាក់ដែកថាស។ រោងចក្រ ដើមកាលបានប្រើដំណើរការចាក់ដែកបើកបែបបុរាណ ដែលបណ្តាលឲ្យមានការអនុញ្ញាតម៉ាស៊ីនធំ និងអត្រាប្រើប្រាស់សម្ភារៈក្រោម 60% ជាមួយនឹងការប្រែប្រួលវិមាត្រយ៉ាងខ្លាំងរវាងកញ្ចប់ ដែលបណ្តាលឲ្យមានការជួសជុលជាបន្តបន្ទាប់ក្នុងការប្រមូលផ្តុំ និងរំខានយ៉ាងខ្លាំងដល់វដ្តផលិតកម្ម។ បន្ទាប់ពី Jianing Forging ចូលរួម ពួកគេបានប្រើបច្ចេកវិទ្យាចាក់ដែកល្អិត ដើម្បីបង្កើនការប្រើប្រាស់សម្ភារៈឲ្យលើស 82% ខណៈពេលក៏ជួយធានាថាផលិតផលមានភាពស្របគ្នានៃវិមាត្រ។
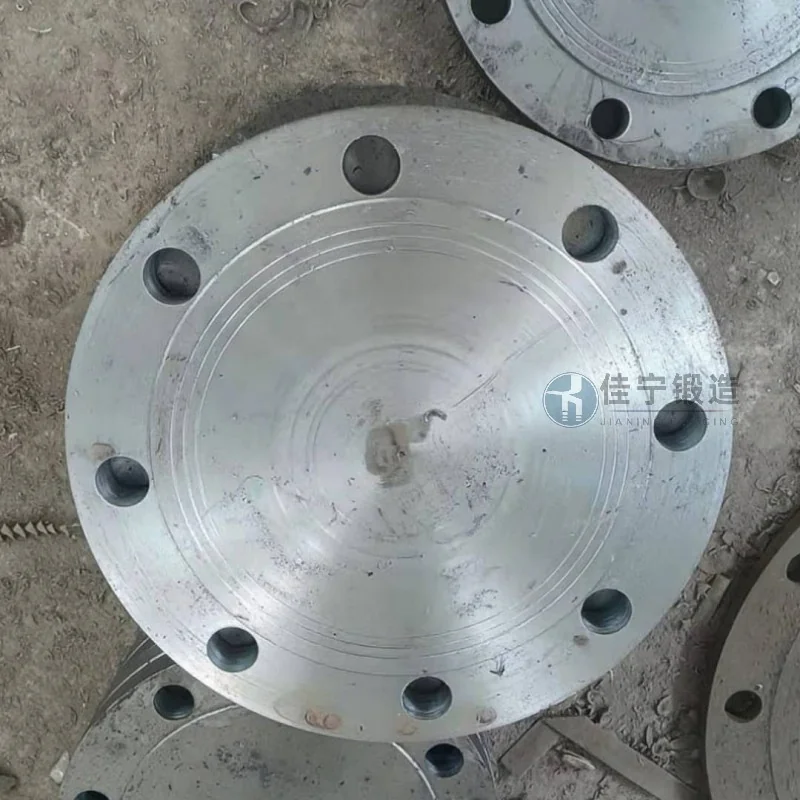
ចំណុចឈឺចាប់សំខាន់ៗដែលអតិថិជននេះប្រឈមមុខរួមមាន៖ ១. ការប្រែប្រួល coaxiality រវាងស៊ីឡាំងខាងក្រៅ និងរន្ធខាងក្នុងលើស ០.៥ មម ដែលបណ្តាលឲ្យមានអត្រាការបំផ្លាញខ្ពស់ក្នុងដំណើរការបង្វិលបន្ទាប់; ២. ប្រើដែកតែ ៤៥ ដុំជាវត្ថុធាតុតែមួយ ដោយមានកម្លាំងមិនគ្រប់គ្រាន់ក្រោមលក្ខខណ្ឌការងារមួយចំនួន ដែលធ្វើឲ្យមានឱកាសបរាជ័យពីការធុញទ្រាន់មុនពេលកំណត់; 3. ដំណើរការព្យាបាលកំដៅក្រោយការចាក់ដែកមិនស្ថិតស្ថេរ បណ្តាលឲ្យមានការចែកចាយភាពរឹងមិនស្មើគ្នា និងការពាក់ឧបករណ៍លឿនក្នុងដំណើរការបន្ទាប់; ៤. វដ្តដឹកជញ្ជូនរបស់អ្នកផ្គត់ផ្គង់ដើមមានរយៈពេលរហូតដល់ ៤៥ ថ្ងៃ ដែលធ្វើឲ្យពិបាកក្នុងការបំពេញតម្រូវការផលិតបត់បែនរបស់រោងចក្រសម្រាប់ "កញ្ចប់តូច និងប្រភេទច្រើន"។
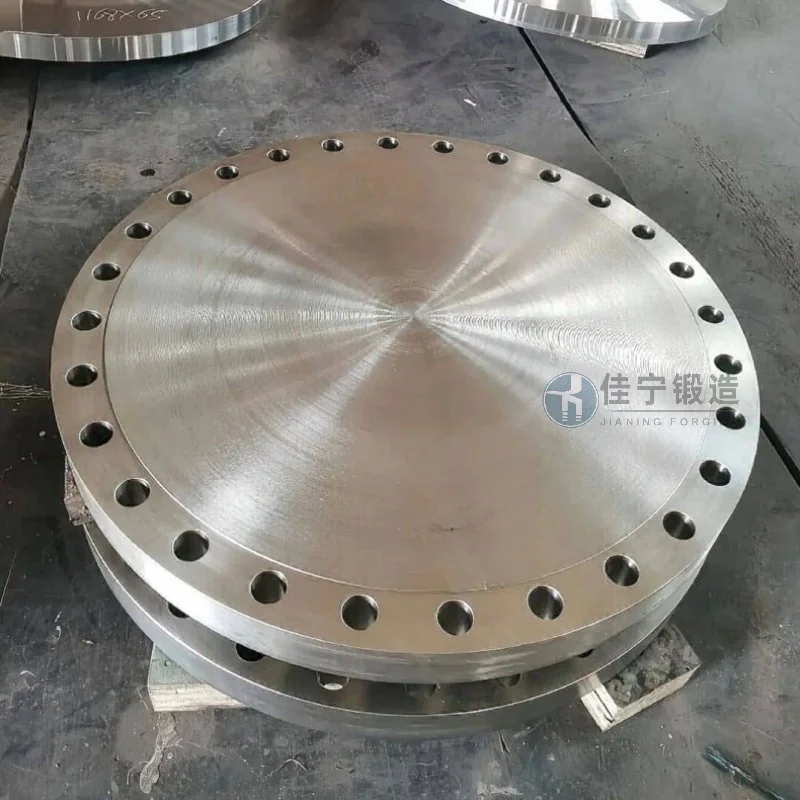
ដើម្បីដោះស្រាយចំណុចឈឺចាប់ទាំងនេះ Jianing Forging ផ្តល់ដំណោះស្រាយដូចខាងក្រោម៖ ដំបូង ដោយប្រើឧបករណ៍ចាក់ដែកចាក់ដែកច្រើនទិសរួមជាមួយប្រព័ន្ធគ្រប់គ្រងសីតុណ្ហភាពកំភួនកំដៅ CNC ការចាក់ដែក coaxiality ត្រូវបានគ្រប់គ្រងក្នុងចន្លោះ 0.2mm ដែលកាត់បន្ថយការអនុញ្ញាតម៉ាស៊ីនកាត់; ទីពីរ ដោយផ្អែកលើលក្ខខណ្ឌការងារផ្សេងៗ យើងផ្តល់អនុសាសន៍ឲ្យប្រើដែកសមាសធាតុសមរម្យ (ដូចជា 40Cr, 35CrMo) និងបង្កើនប្រសិទ្ធភាពនៃដំណើរការកែសម្រួលបន្ទាប់ពីចាក់ដែក + ការកំដៅ ដើម្បីជួយឲ្យមានភាពស្មើរភាពរឹង HRC 22~28; ទីបី បង្កើតប្រព័ន្ធផលិតរយៈពេលខ្លី, បង្រួមវដ្តដឹកជញ្ជូនសម្រាប់កញ្ចប់តែមួយទៅក្រោម 20 ថ្ងៃ ដើម្បីបំពេញតម្រូវការកាលវិភាគផលិតកម្មបត់បែនរបស់អតិថិជន; បន្ថែមពីនេះ ការសម្រួលកុំព្យូទ័រជួយបង្កើនប្រសិទ្ធភាពរាងទទេ ដោយធ្វើឲ្យការប្រើប្រាស់វត្ថុធាតុដើមមានស្ថិរភាពនៅ 80%~85% បន្ថយថ្លៃដើមផលិតកម្មសរុបសម្រាប់អតិថិជន។

