Shanxi Jianing Forging បានប្រមូលករណីពិតនៃច្រវាក់ flange ថាមពលខ្យល់, ច្រវាក់ច្រវ៉ាក់, ច្រវាក់ប៊ែរ, ច្រវាក់រុញ និងច្រវាក់ចុះចតផ្សេងទៀត ជាមួយផលិតផលចាក់ដែកបញ្ចប់សម្រាប់ដែកកាបូន, ដែកអ៊ីណុក និងច្រវាក់សមាសធាតុ ដែលផ្តល់យោងសម្រាប់ការជ្រើសរើសផលិតផល និងដំណោះស្រាយមិនស្តង់ដារ។
នៅក្នុងវិស័យម៉ាស៊ីនសំណង់ គុណភាពនៃការចាក់ដែករង្វង់ ដែលជាផ្នែកសំខាន់ មានឥទ្ធិពលផ្ទាល់លើស្ថិរភាព និងអាយុកាលប្រើប្រាស់របស់ឧបករណ៍។ រោងចក្រម៉ាស៊ីនសំណង់មួយនៅ Tianshui, Gansu បានប្រឈមមុខនឹងបញ្ហាដូចជា ការបែកបាក់ដោយសារការធុញទ្រាន់ ការប្រែប្រួលវិមាត្រ និងការព្យាបាលកំដៅមិនស្មើគ្នានៅក្នុងការចាក់ដែករង្វង់ក្រោមលក្ខខណ្ឌបន្ទុកធ្ងន់ ដែលមានឥទ្ធិពលយ៉ាងខ្លាំងលើប្រសិទ្ធភាពផលិតកម្ម និងសុវត្ថិភាពឧបករណ៍។ ដើម្បីដោះស្រាយបញ្ហាទាំងនេះយ៉ាងប្រព័ន្ធ បន្ទាប់ពីការប្រៀបធៀបយ៉ាងទូលំទូលាយ រោងចក្របានជ្រើសរើសសហការជាមួយ Jianing Forging ដោយប្រើដំណើរការចាក់ដែកដែលមានបទពិសោធន៍ និងប្រព័ន្ធត្រួតពិនិត្យគុណភាពតឹងរឹង ដើម្បីបញ្ចប់ការផលិតច្រវាក់តាមតម្រូវការខ្ពស់ជាច្រើន។
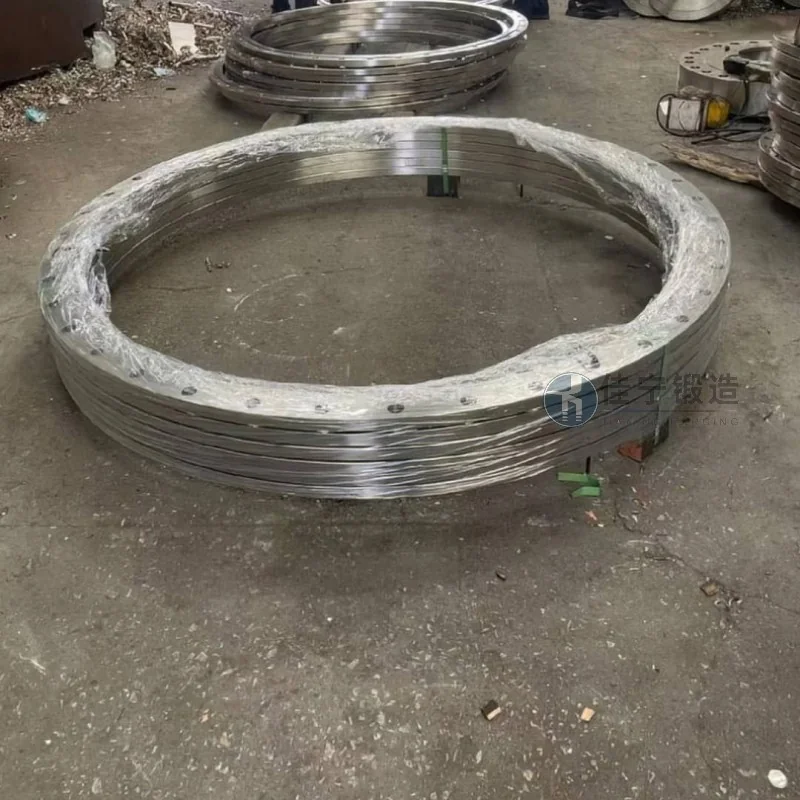
ករណីនេះពាក់ព័ន្ធនឹងការចាក់ដែករង្វង់គាំទ្រដែលត្រូវការដោយរោងចក្រម៉ាស៊ីនសំណង់មួយនៅ Tianshui, Gansu ដែលប្រើសម្រាប់រចនាសម្ព័ន្ធគាំទ្របង្វិលនៃម៉ាស៊ីនសំណង់ធំៗរបស់ខ្លួន។ ការចាក់ដែកនេះត្រូវតែធន់ទ្រាំនឹងបន្ទុកប៉ះទង្គិចជាញឹកញាប់ និងសំពាធប្ដូរជាប្រចាំ ដែលទាមទារមាត្រដ្ឋានខ្ពស់សម្រាប់ភាពរឹងមាំខាងក្នុងសម្ភារៈ ភាពត្រឹមត្រូវវិមាត្រ និងភាពរឹងផ្ទៃ។ ដោយបង្កើនអត្រាចាក់ដែក ការកែលម្អទំហំគ្រាប់ និងការរួមបញ្ចូលដំណើរការព្យាបាលកំដៅប្តូរតាមតម្រូវការ Jianing Forging បានជោគជ័យក្នុងការផ្តល់ដែកចាក់ដែករាងចិញ្ចៀនដែលបំពេញតម្រូវការបច្ចេកទេស ជួយអតិថិជនបង្កើនភាពទុកចិត្តទូទៅនៃម៉ាស៊ីន។
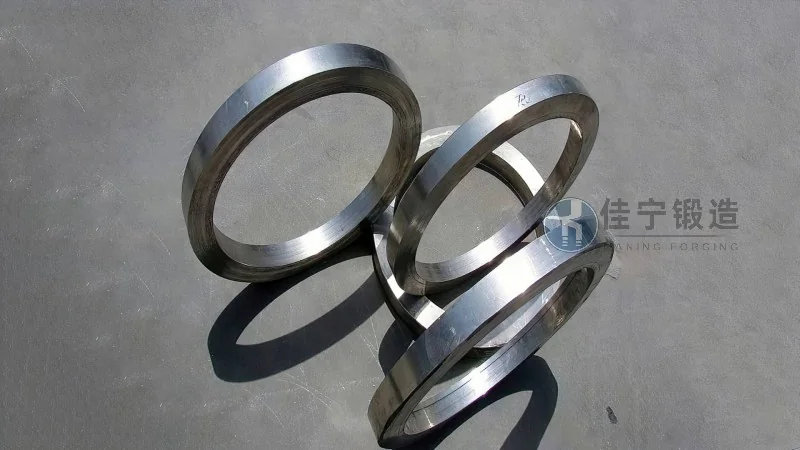
១. ហានិភ័យនៃការបរាជ័យដោយសារការធុញទ្រាន់៖ នៅក្រោមលក្ខខណ្ឌបន្ទុកធ្ងន់រយៈពេលវែង ការចាក់ដែករង្វង់ដើមរបស់អតិថិជនមានការចែកចាយចរន្តលោហៈខាងក្នុងមិនស្មើគ្នា ដែលងាយនាំឲ្យមានការបែកបាក់តូចៗនៅតំបន់សំពាធ និងបណ្តាលឲ្យខូចខាតមុនពេលកំណត់។
២. មិនមានភាពស្របគ្នានៃវិមាត្រ៖ ការចាក់ដែកច្រើនកញ្ចប់មានការប្រែប្រួលយ៉ាងខ្លាំងនៅវិមាត្រសំខាន់ៗដូចជា អង្កត់ផ្ចិតខាងក្នុង និងខាងក្រៅ និងការស្របគ្នារវាងផ្ទៃចុង ដែលនាំឲ្យមានការអនុញ្ញាតកាត់បន្ថែម និងថ្លៃដើមខ្ពស់។
៣. ភាពរឹងនៃការព្យាបាលកំដៅមិនស្មើគ្នា៖ ដោយសារតែភាពខុសគ្នាដ៏សំខាន់នៃកម្រាស់ជញ្ជាំងចាក់ដែក ដំណើរការព្យាបាលកំដៅបែបប្រពៃណីធ្វើឲ្យពិបាកក្នុងការទទួលបានភាពរឹងស្មើគ្នាទាំងផ្នែកកាត់ ហើយតំបន់ខ្លះមិនបំពេញស្តង់ដារការពារការពាក់។
៤. វដ្តដឹកជញ្ជូនតឹងរឹង៖ កាលវិភាគផលិតកម្មរបស់ក្រុមហ៊ុនតឹងរឹង មានកាលកំណត់តឹងរឹងសម្រាប់ការបង្កើតការដឹកជញ្ជូនទទេ ដែលទាមទារឲ្យអ្នកផ្គត់ផ្គង់មានការឆ្លើយតបយ៉ាងរហ័ស និងសមត្ថភាពកំណត់កាលវិភាគផលិតកម្មមានស្ថិរភាព។
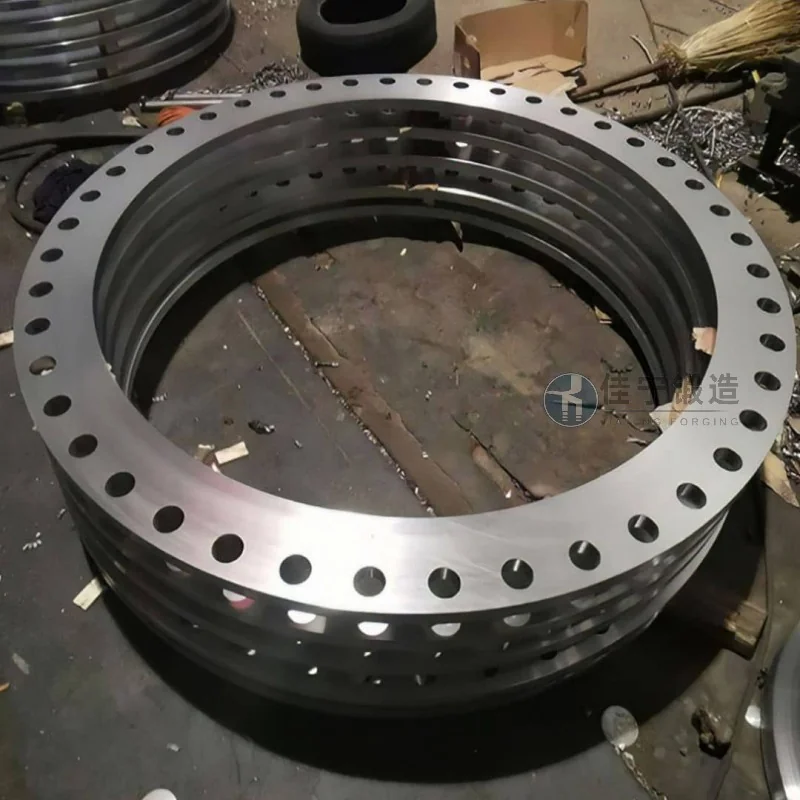
ដើម្បីដោះស្រាយចំណុចឈឺចាប់ទាំងនេះ Jianing Forging ផ្តល់ជូនដំណោះស្រាយប្រព័ន្ធដូចខាងក្រោម៖
១. ដំណើរការចាក់ដែកដែលបានបង្កើតឲ្យមានប្រសិទ្ធភាព៖ ដោយអនុវត្តបច្ចេកវិទ្យាចាក់ដែកច្រើនទិស ខ្សែដែកត្រូវបានចែកចាយយ៉ាងសមរម្យតាមរាងដែកចាក់ដែក ដើម្បីបង្កើនភាពធន់ទ្រាំនៃការធុញទ្រាន់ និងកាត់បន្ថយឱកាសបរាជ័យមុនពេល។
២. គំរូល្អ និងការគ្រប់គ្រងដំណើរការ៖ ការប្រើគំរូរង្វង់ដែលមានភាពត្រឹមត្រូវខ្ពស់រួមជាមួយដំណាក់កាល forging មុន, forging កណ្តាល និងក្រោយ forging នៃការត្រួតពិនិត្យវិមាត្រតាមអនឡាញ ជួយគ្រប់គ្រងភាពត្រឹមត្រូវវិមាត្រផ្នែកនីមួយៗក្នុងកម្រិត ISO IT7 និងកាត់បន្ថយការអនុញ្ញាតកាត់ដេរបន្ទាប់។
៣. ផែនការព្យាបាលកំដៅផ្ទាល់ខ្លួន៖ ដោយផ្អែកលើកម្រាស់ជញ្ជាំងចាក់ និងលក្ខណៈសម្ភារៈ រចនាការរួមបញ្ចូលដំណើរការរវាងការត្រួតពិនិត្យសីតុណ្ហភាពជាផ្នែកៗ ការជ្រើសរើសមធ្យមសម្រាប់ដុត និងការសម្របសម្រួលពេលវេលាកំដៅ ដើម្បីគ្រប់គ្រងការប្រែប្រួលភាពរឹងពេញផ្នែកក្នុង HRC 2។
៤. កាលវិភាគផលិតកម្មបត់បែន៖ បង្កើតមេកានិចចរន្តរហ័សពីការរៀបចំសម្ភារៈ ទៅការចាក់ដែក ការព្យាបាលកំដៅ និងការត្រួតពិនិត្យ អនុញ្ញាតឲ្យដឹកជញ្ជូនសម្ភារៈទទេសម្រាប់ការបញ្ជាទិញបន្ទាន់ក្នុងរយៈពេល ៤៨ ម៉ោង ដើម្បីបំពេញតម្រូវការកាលវិភាគបន្ទាន់របស់អតិថិជន។

