Shanxi Jianing Forging יכולה לעבד חישולי מעטפת כלי לחץ בקוטר גדול העשויים מפלדת פחמן, פלדת אל-חלד ופלדת סגסוגת. לתחנה יש שפע של מקרים אמיתיים של חישול צילינדרים, המדגימים במלואם את יכולות החישול של צילינדרים גדולים ואת התוצאות העמידות בפני קורוזיה של מוצרים מוגמרים.
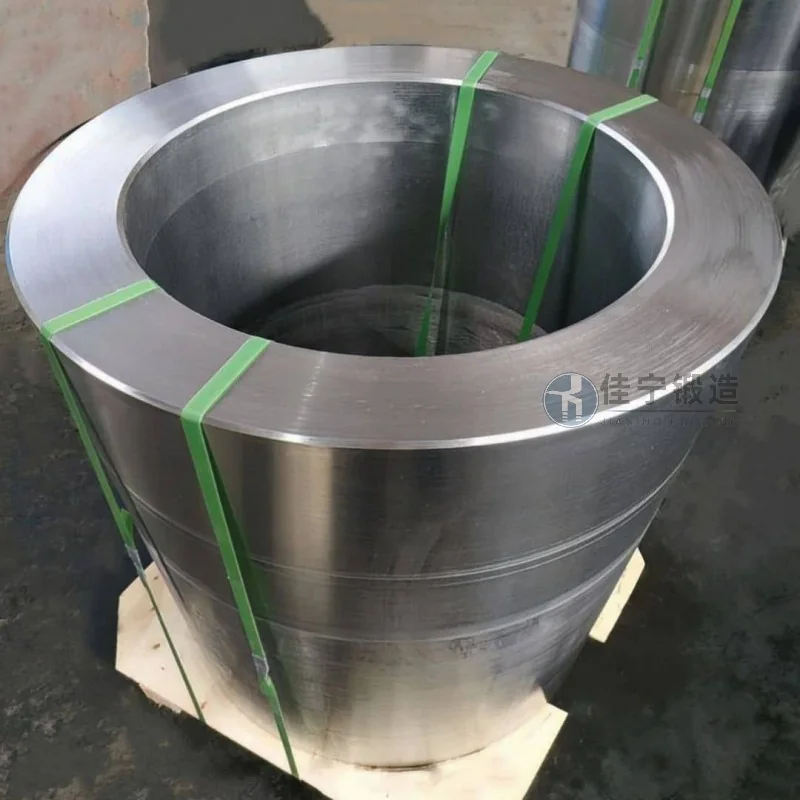
מפעל ציוד מתכתי בפינגליאנג, גאנסו, בשל צורכי הייצור, הזמין אותנו לעבד אצווה של חישולים גליליים ברמה גבוהה. סדרה זו של חישולים תשמש בחלקים מרכזיים של ציוד הליבה, עם תקנים מחמירים לביצועי חומרים, דיוק מימדי ואיכות פנימית. בהתבסס על הפרמטרים הטכניים שמספק הלקוח, אנו משלימים את כל התהליך מעיצוב תהליך החישול ועד אספקת המוצר המוגמר.
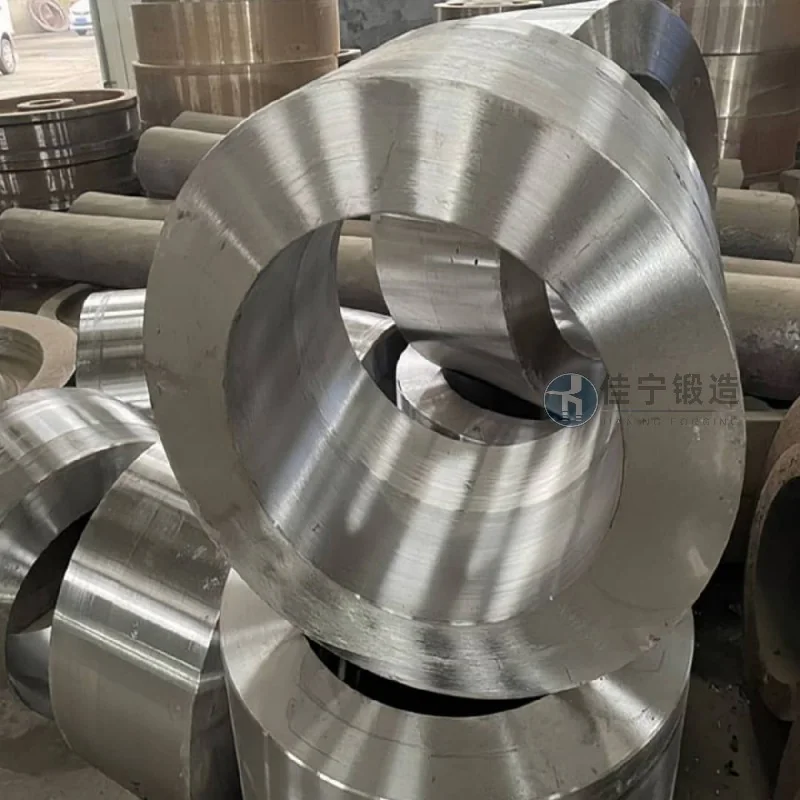
במהלך תהליך הייצור הניסיוני המוקדם, מפעל הציוד המתלורגי נתקל במספר בעיות: ראשית, עובי הקיר של חישולי הקנה היה יחסית גדול, מה שהקשה על השגת אחידות פנימית של הרקמות בשיטות החישול המסורתיות, מה שהוביל בקלות להפרדה או לשחרור פגמים; שנית, הלקוח דורש לשמור על סבילות ממדית בטווח של 0.5 מ"מ וחייב לעבור בדיקת זיהוי תקלות אולטרסונית (UT), שהספק המקורי אינו מצליח לעמוד בה בעקביות ברמת דיוק זו; שלישית, מחזור האספקה צפוף, והלקוח חושש שהתהליך המסורתי ייקח יותר מדי זמן ועלול להשפיע על התקדמות התקנת הציוד.
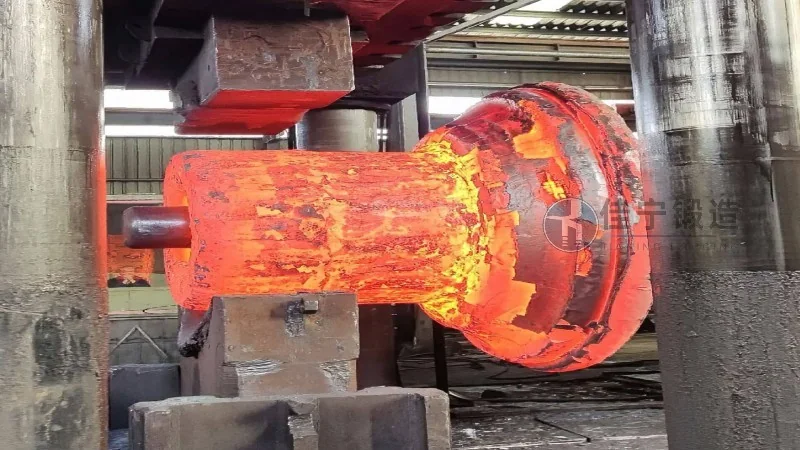
כדי להתמודד עם נקודות כאב אלו, אנו מציעים את הפתרונות הבאים: ראשית, על ידי שילוב חישול רב-כיווני וחישול מבוקר טמפרטורה, בשילוב עם התפלגות עיוותים אופטימלית, חוסר האחידות הפנימי של הרקמות מתבטלת, והמוצר המוגמר עבר את בדיקת UT בניסיון הראשון; שנית, באמצעות טבעות השחזה CNC וציוד עיבוד מדויק, סבילות העיגול והישר של הצילינדר נשלטו ביציבות בתוך 0.3 מ"מ, מה שעלה על דרישות הלקוח; לבסוף, על ידי ביצוע סימולציות תהליכים מראש ותיאום לוחות זמנים לייצור, מחזור האספקה נדחס לשני שלישים מהתוכנית המקורית, מה שסייע ללקוח להתחבר בצורה חלקה לצמתים של ההתקנה. האצווה הזו של חישולי הצילינדרים נכנסה לשימוש ופועלת היטב, והלקוח ביצע הזמנות שיתוף פעולה נוספות מאוחר יותר.

