شرکت Shanxi Jianing Forging نمونه های واقعی از حلقه های فلنج باد برقی، چرخ دنده های حلقه ای، حلقه های یاتاقان، حلقه های غلتکی و سایر فرودهای حلقه ای را گردآوری کرده است و مجموعه کاملی از محصولات آهنگری نهایی برای فولاد کربنی، فولاد ضدزنگ و حلقه های آلیاژی ارائه می دهد که مرجعی برای انتخاب محصول و راه حل های غیراستاندارد فراهم می کند.
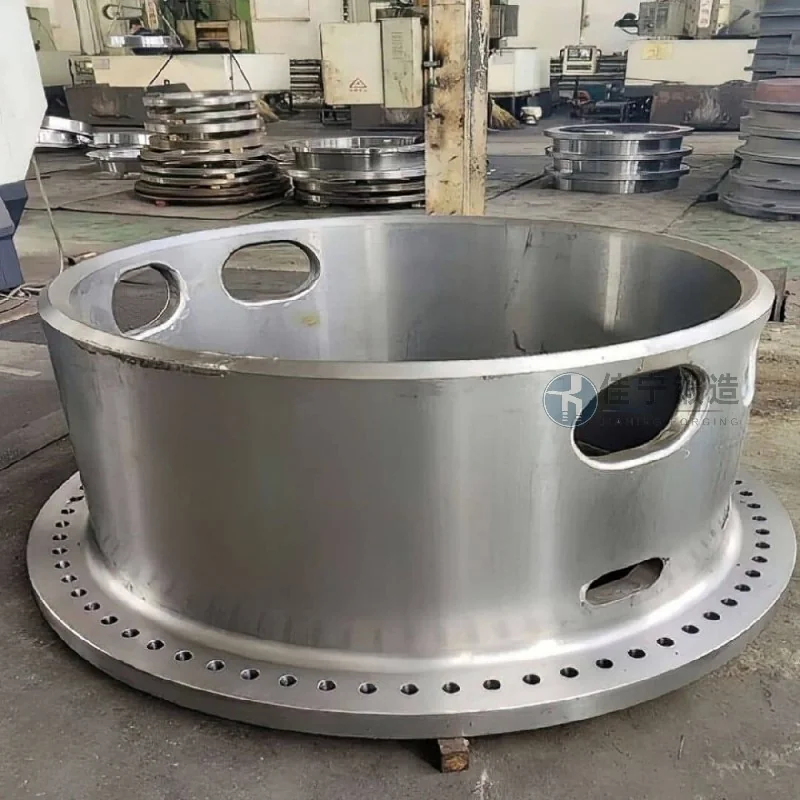
یک کارخانه تجهیزات معدنی در کوجینگ، یون نان، مدت هاست که در زمینه ساخت و نگهداری خردکن های بزرگ، صفحه های لرزان و سایر تجهیزات فعالیت دارد. جزء ساختاری کلیدی آن—آهنگری حلقه—باید در برابر ضربات با فرکانس بالا و شرایط سنگین مقاومت کند. به دلیل شرایط سخت معدنی، قالب های سنتی کارخانه که قبلا استفاده می شدند، اغلب در حین استفاده ترک می خوردند و تغییر شکل می دادند که به شدت بر پایداری عملکرد تجهیزات و چرخه های نگهداری تأثیر می گذاشت. پس از بررسی های گسترده، کارخانه تصمیم گرفت با شرکت ما (Jianing Forging) همکاری کند تا فورجینگ های حلقه سفارشی بر اساس ویژگی های تجهیزات آن ها توسعه دهد.
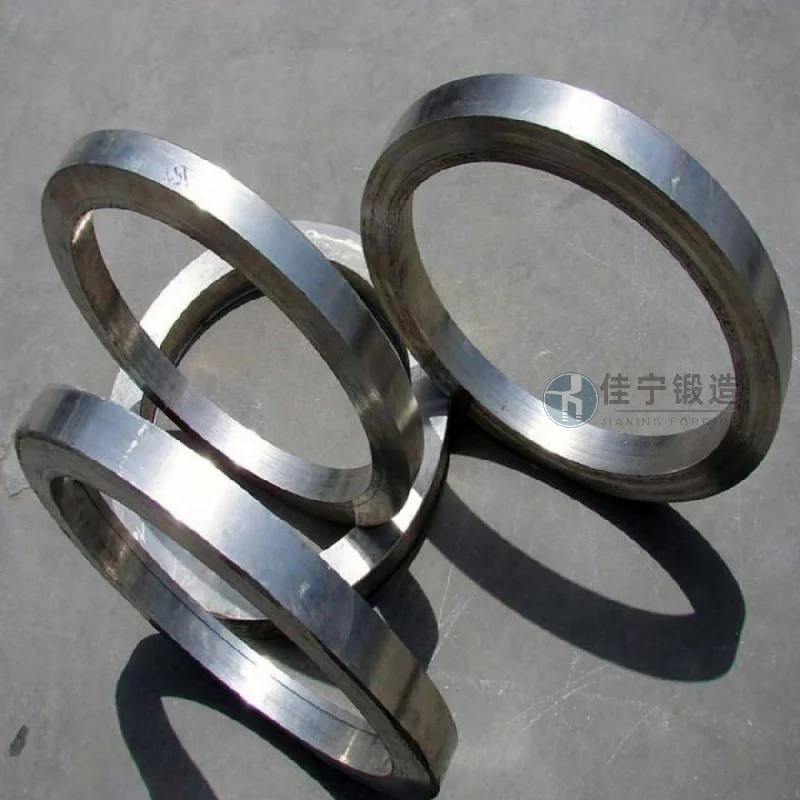
چالش های اصلی کارخانه تجهیزات معدنی عبارتند از:
۱. در طول خدمت، فورجینگ های حلقوی باید همزمان فشار محوری بالا و تنش برشی شعاعی را تحمل کنند. قالب های سنتی از شل بودن بافت داخلی و نقص های جداسازی رنج می برند که منجر به عمر خستگی ناکافی و نیاز به تعویض هر ۳ تا ۶ ماه می شود؛
۲. نوسانات دمایی در محل معدن زیاد است و اغلب با فرسایش گرد و غبار و رطوبت همراه است که فشار بیشتری بر مقاومت در برابر خوردگی و مقاومت در برابر سایش آهنگری ها وارد می کند؛
۳. تلرانس های ابعاد بزرگ قطعات اصلی که نیاز به سنگ زنی در محل هنگام نصب دارد و منجر به توقف طولانی تر و هزینه های بالای نگهداری می شود.
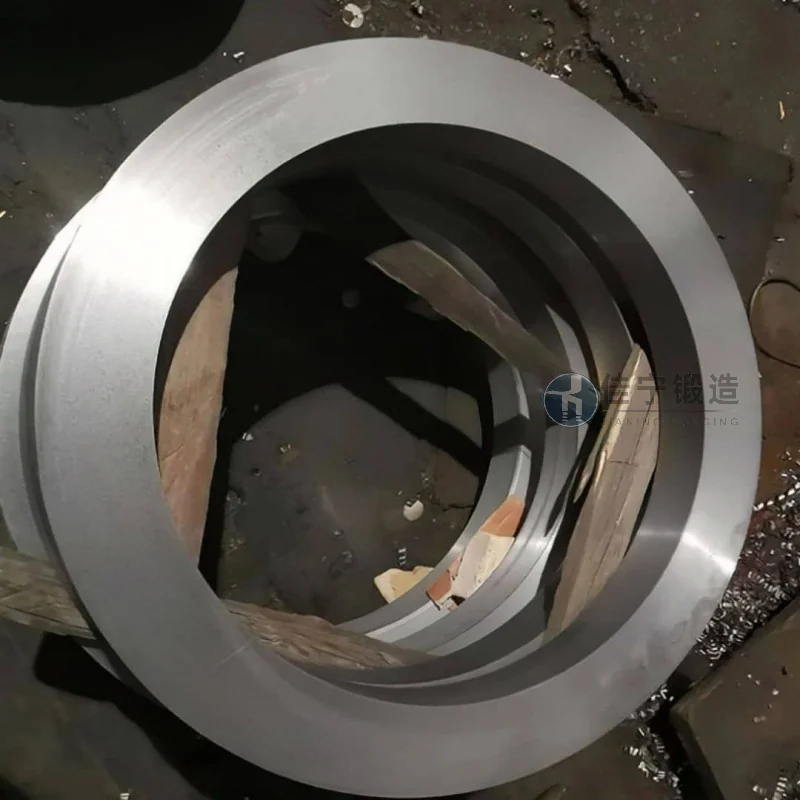
برای رفع این نقاط درد، Jianing Forging راه حل های نظام مند را از سه جنبه ارائه می دهد: انتخاب مواد، فرآیند آهنگری و پس پردازش:
۱. بهینه سازی مواد: استفاده از فولادهای سازه ای آلیاژی با گاززدایی خلأ (مانند 42CrMo، 35CrMo و غیره) استحکام را افزایش داده و در عین حال مقاومت ضربه ای در دمای پایین را بهبود بخشیده و جداسازی و شمول ها در منبع را کاهش می دهد؛
۲. فرآیند آهنگری: از تجهیزات اختصاصی نورد حلقه ای برای قطعات حلقه استفاده می کند که با آهنگری چندحرارتی کنترل شده دما ترکیب شده است تا خطوط جریان فلزی به طور پیوسته در محیط توزیع شوند و از نقص های ریخته گری جلوگیری شود؛ سپس، نرمال سازی + سردکاری و تمپرینگ با حرارت برای کنترل یکنواخت سختی بین ۲۸۰~۳۲۰ HBW استفاده می شود تا مقاومت در برابر سایش و قابلیت ماشین کاری تعادل برقرار شود؛
۳. پشتیبانی دقیق: پس از ماشین کاری خشن، حاشیه ای رزرو می شود و پس از اتمام فرآیند چرخش و تشخیص نقص اولتراسونی، خطای گردی محصول نهایی ≤۰.۵ میلی متر است و تلرانس قطر بیرونی می تواند تا درجه IT7 برسد که امکان مونتاژ مستقیم بدون نیاز به تعمیر و کاهش قابل توجه زمان توقف را فراهم می کند.
پس از تحویل، این دسته از فورجینگ های حلقه ای بیش از ۱۸ ماه است که به طور مداوم در محل کاربر فعالیت می کنند و هیچ ترک، تغییر شکل یا نقص دیگری نداشته اند. فرکانس نگهداری ۷۵٪ کاهش یافته و هزینه های کلی عملیاتی به طور قابل توجهی کاهش یافته است که باعث شده تیم فنی کارخانه تجهیزات مورد توجه بالایی قرار گیرد.

