شرکت Shanxi Jianing Forging نمونه های واقعی از حلقه های فلنج باد برقی، چرخ دنده های حلقه ای، حلقه های یاتاقان، حلقه های غلتکی و سایر فرودهای حلقه ای را گردآوری کرده است و مجموعه کاملی از محصولات آهنگری نهایی برای فولاد کربنی، فولاد ضدزنگ و حلقه های آلیاژی ارائه می دهد که مرجعی برای انتخاب محصول و راه حل های غیراستاندارد فراهم می کند.
در جریان ارتقاء تجهیزات کلیدی، یک کارخانه سنگین پتروشیمی در شیامن، فوجیان، الزامات سختگیرانه ای برای عملکرد و چرخه تحویل فورج های حلقه ای بزرگ تعیین کرد. آهنگری هایی که در ابتدا توسط کارخانه استفاده می شدند، اغلب دچار تغییر شکل و ترک در دمای بالا و فشار بالا می شدند که به طور جدی تداوم تولید را تحت تأثیر قرار می داد. برای مقابله با این وضعیت، جیانینگ فورجینگ با بهره گیری از تخصص فنی خود در زمینه آهنگری حلقه، راه حل های سفارشی ارائه داد.
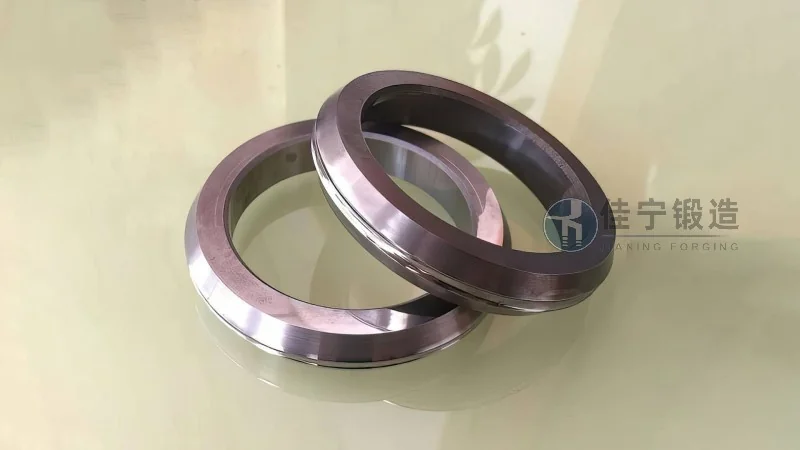
شریک این همکاری یک کارخانه سنگین پتروشیمی در شیامن، فوجیان است که واحد اصلی آن نیازمند فورجینگ های حلقه ای ویژه با قطر بیرونی بیش از ۲ متر و ضخامت دیواره های بسیار متفاوت است. با توجه به زمان های طولانی تولید از سوی تأمین کنندگان خارجی و دقت ناکافی از سوی همتایان داخلی، کارخانه در نهایت تصمیم گرفت با شرکت جیانینگ فورجینگ همکاری کند که سال ها تجربه در تولید آهنگری های بزرگ دارد.
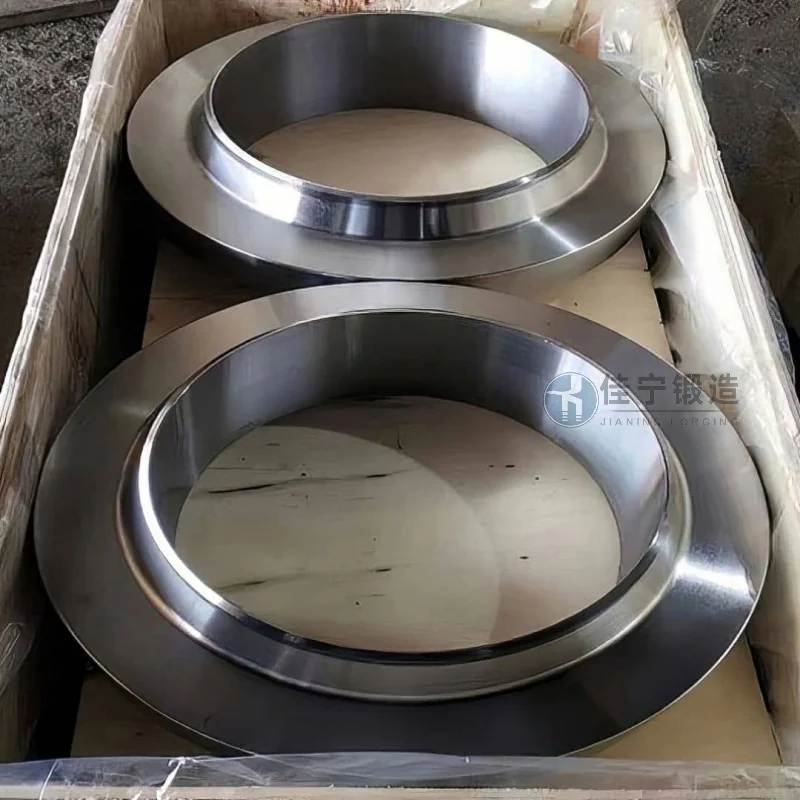
این کارخانه سنگین پتروشیمی با سه چالش اصلی مواجه است: اول، کوره های اولیه در دماهای بلندمدت (≥۵۰۰ درجه سانتی گراد) و محیط های فشار بالا از پایداری ساختاری ناکافی رنج می برند که منجر به ترک های خزنده محلی می شود؛ دوم، تأمین کنندگان فعلی نمی توانند الزامات سختگیرانه تحمل ابعادی خود را برآورده کنند (انحراف تمرکز قطرهای داخلی و خارجی باید در محدوده ۰.۵ میلی متر کنترل شود)؛ سوم، برنامه های پروژه فشرده است و چرخه معمول ۹۰ روزه تأمین نمی تواند با بازه زمانی نگهداری مطابقت داشته باشد و به طور فوری تحویل ظرف ۴۵ روز را الزامی می کند.
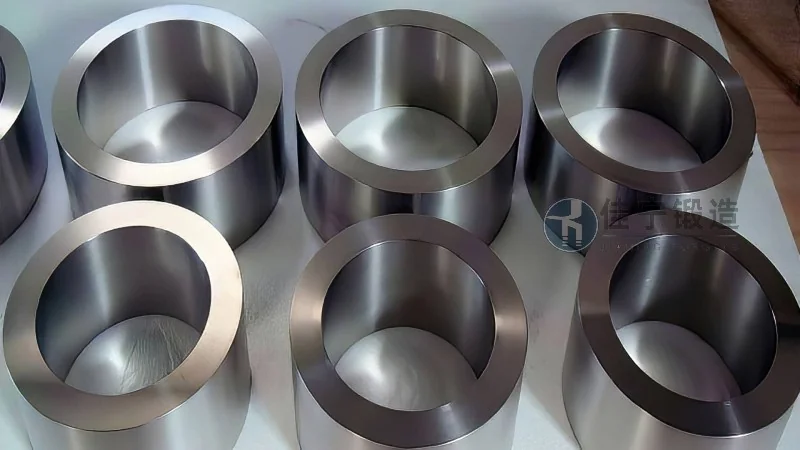
برای رفع این نقاط درد، جیانینگ فورجینگ به طور سیستماتیک همه چیز را از انتخاب مواد و بهینه سازی فرآیند تا بازرسی کامل فرآیند ارتقا داده است. در مرحله مواد، فولاد آلیاژی مقاوم به حرارت تخصصی استفاده می شود و درمان میکروآلیاژی مقاومت خزش در برابر دمای بالا را افزایش می دهد؛ در فرآیند شکل دهی، فناوری نورد کنترل شده با حرارت چندگانه معرفی می شود که به طور مؤثری تنش داخلی را حذف کرده و به یکنواختی سازه ای کمک می کند؛ در عین حال، تجهیزات نورد حلقه CNC برای دستیابی به کنترل ابعاد با دقت بالا استفاده می شود، به طوری که غلظت قطر داخلی و خارجی محصول نهایی در محدوده ۰.۳ میلی متر تثبیت می شود. از نظر تحویل، با کوتاه کردن دوره ساخت از طریق مهندسی موازی، همه آهنگری ها یک هفته زودتر تحویل داده و پذیرفته شدند که به مشتری کمک کرد تولید را به موقع از سر بگیرد.

