شرکت Shanxi Jianing Forging نمونه های واقعی از حلقه های فلنج باد برقی، چرخ دنده های حلقه ای، حلقه های یاتاقان، حلقه های غلتکی و سایر فرودهای حلقه ای را گردآوری کرده است و مجموعه کاملی از محصولات آهنگری نهایی برای فولاد کربنی، فولاد ضدزنگ و حلقه های آلیاژی ارائه می دهد که مرجعی برای انتخاب محصول و راه حل های غیراستاندارد فراهم می کند.
یک کارخانه قطعات یاتاقان در نانچانگ، جیانگشی، مدت هاست که بر تولید و مونتاژ قطعات یاتاقان ریز تمرکز دارد. خط تولید آن الزامات سختگیرانه ای برای دقت ابعادی، یکنواختی مواد و پایداری دسته ای فورجینگ های حلقه ای دارد. با این حال، شرکت اغلب با مشکلاتی مانند انحرافات بزرگ در قطرهای داخلی و خارجی فورج ها، ترک های سطحی مکرر و چرخه های تحویل غیرقابل کنترل در طول تولید واقعی مواجه می شد که نه تنها بر نرخ عبور مونتاژ بلبرینگ تأثیر می گذاشت بلکه هزینه های ماشین کاری بعدی را نیز افزایش می داد. پس از کسب درک عمیق از گلوگاه های فرآیند، Jianing Forging راه حلی سفارشی برای فورج حلقه ای ارائه داد که شامل انتخاب مواد خام، بهینه سازی فرآیند آهنگری و عملیات حرارتی دقیق بود و به مشتری کمک کرد تا نرخ های صلاحیت آهنگری و کارایی زنجیره تأمین را بهبود بخشد.
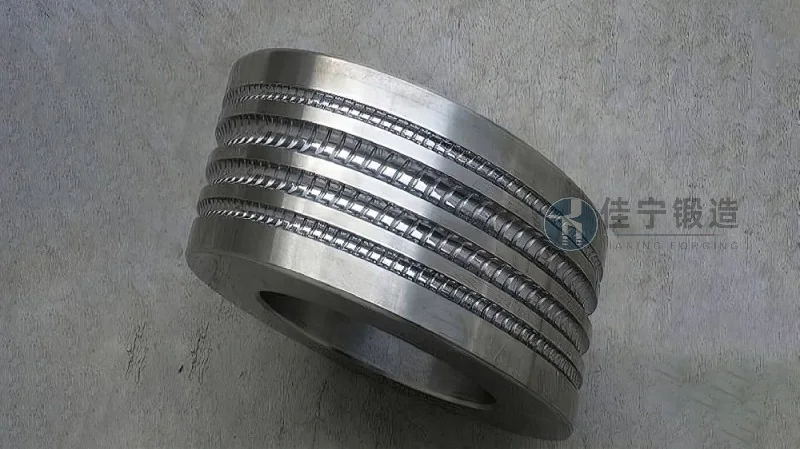
فورجینگ های حلقوی تهیه شده توسط این کارخانه قطعات یاتاقان عمدتا برای حلقه های داخلی و خارجی بلبرینگ های غلتکی استفاده می شوند که باید نیازهایی مانند غلظت تنش پایین، مقاومت بالای سایش و عمر خستگی بلندمدت را داشته باشند. تأمین کننده قبلی مشکلاتی مانند کنترل ناپایدار دمای گرمایش و نسبت ناکافی آهنگری در طول شکل دهی فورج داشت که منجر به جداسازی نواری در ساختار داخلی آهنگری و سایش شدید ابزار در فرآیندهای بعدی می شد. علاوه بر این، نوسانات قابل توجهی در ابعاد بین دسته ها وجود دارد، به طوری که برخی خروجی شعاعی بیش از ۰.۱۵ میلی متر از تلرانس های کشیدن فراتر می رود که باعث بازنگری مکرر در فرآیندهای مونتاژ و کاهش بازده تولید تا حدود ۱۲٪ می شود. در عین حال، چرخه تحویل سفارش های سفارشی می تواند تا ۴۵ روز طول بکشد که نمی تواند نیازهای فوری سفارش مشتریان نهایی را برآورده کند.
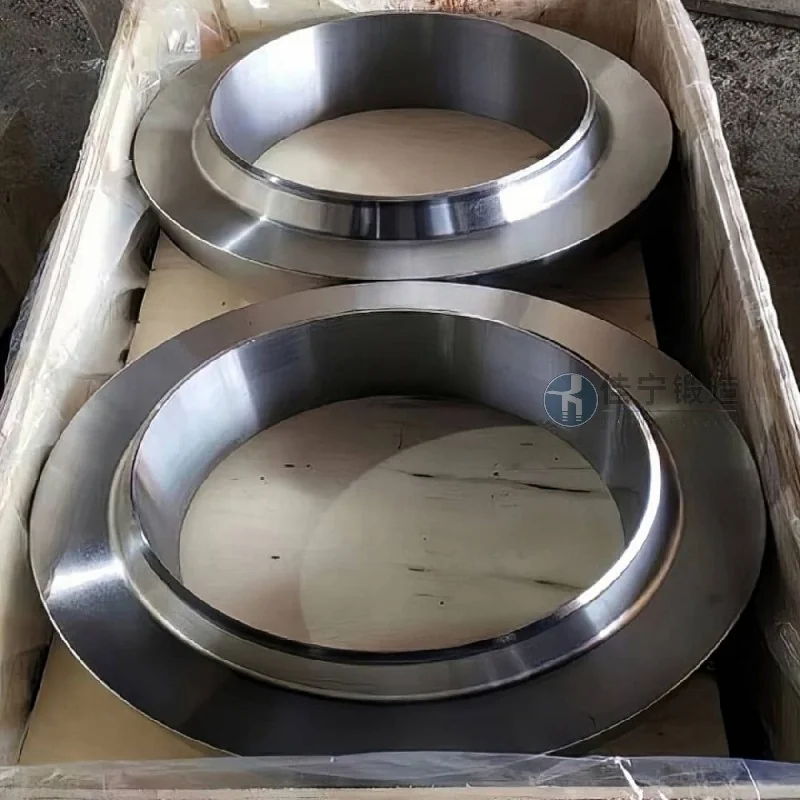
برای پرداختن به این مسائل، جیانینگ فورجینگ راه حل های نظام مند از سه بعد زیر ارائه می دهد:
۱. بهینه سازی فرآیند کنترل مواد خام و آهنگری: هر دسته با استفاده از فولاد سازه ای آلیاژی با کیفیت بالا، تحت بازرسی ترکیب شیمیایی و شمول قرار می گیرد تا خلوص مواد حفظ شود. در مرحله آهنگری، نرم افزار شبیه سازی فرآیندهای جابجایی و پانچ را بهینه می کند و دمای آهنگری را در محدوده استاندارد نگه می دارد تا تشکیل مقیاس کاهش یابد. نسبت آهنگری را به محدوده معقولی تنظیم کنید، خط جریان فلز را به طور یکنواخت در طول حلقه پخش کنید و عملا جداسازی داخلی را از بین ببرید.
۲. قالب های ریز و پشتیبانی از یکنواختی ابعادی: قالب های فورج حلقه ای اختصاصی طراحی کنید که همراه با ماشین های فورج هیدرولیکی سریع کنترل شده با دمای خودکار ترکیب شده اند تا هر بار تغییر شکل یکنواخت ایجاد شود. پس از آهنگری، درمان های نرمال سازی + تمپرینگ اضافه می شوند تا دانه ها تصفیه شده و تنش باقی مانده آزاد شوند. خروجی شعاعی محصول نهایی به طور پایدار در محدوده ۰.۰۸ میلی متر کنترل می شود، با تلرانس های قطر داخلی و خارجی که نیازهای دقت کلاس C را برآورده می کند و سختی سطح یکنواخت است که فضای کافی برای پرداخت های بعدی باقی می گذارد.
۳. تحویل چابک و ردیابی کیفیت: ایجاد خطوط تولید اختصاصی برای کاهش چرخه تولید فورجینگ حلقه های استاندارد به کمتر از ۲۰ روز؛ سفارش های فوری می توانند ظرف ۱۵ روز از طریق زمان بندی سریع تحویل داده شوند. هر فورجینگ همراه با شماره بخاری قابل ردیابی، سوابق فورجینگ و گزارش های بازرسی است که به مشتریان اجازه می دهد پارامترهای فرآیند را در هر زمان برای ممیزی های داخلی کیفیت بررسی کنند.
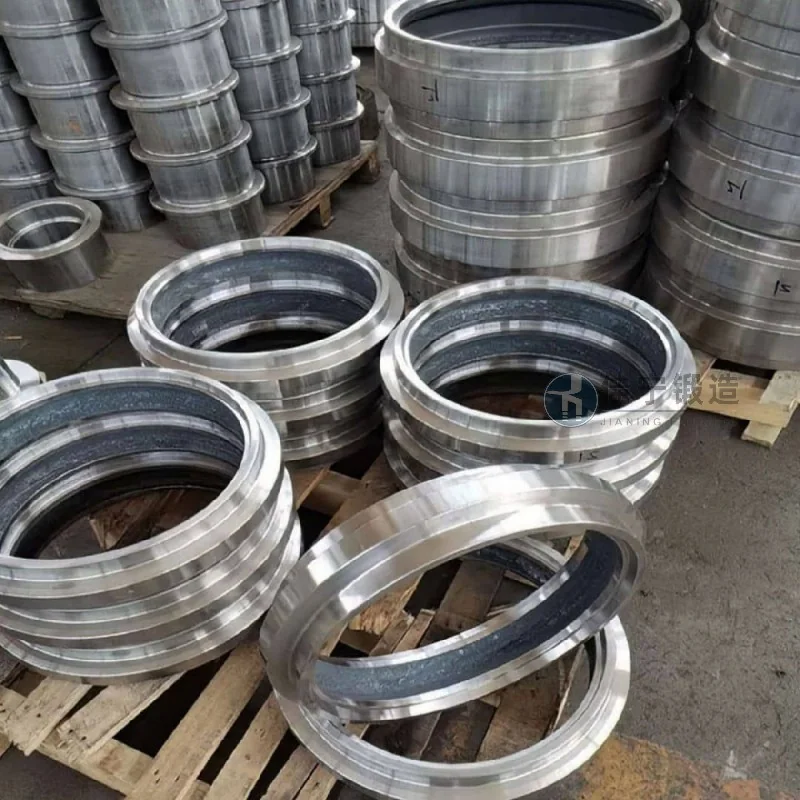
پس از تغییر به فورجینگ های حلقه ای تأمین شده توسط جیانینگ فورجینگ، نرخ عبور اولیه برای کارخانه قطعات یاتاقان از ۸۵٪ به ۹۶.۵٪ افزایش یافت، مصرف ابزار برش حدود ۳۰٪ کاهش یافت و هزینه کلی پردازش ۸٪ کاهش یافت. در عین حال، چرخه های تحویل پایدار به مشتریان اجازه می دهد تا تولید را به صورت انعطاف پذیر برنامه ریزی کرده و انباشت موجودی را کاهش دهند. دو طرف توافق همکاری بلندمدتی برقرار کرده اند و Jianing Forging همچنان پارامترهای فرآیند را بر اساس نیازهای سالانه خود بهینه می کند و به مشتریان کمک می کند رقابت پذیری خود را در بازار یاتاقان حفظ کنند.

