جمعت شركة شانشي جيانينغ فورجينغ حالات واقعية لحلقات الحافة الكهربائية للرياح، وتروس الحلقات، وحلقات المحمل، وحلقات الأسطوانة، وغيرها من هبوط الحلقات، مع مجموعة كاملة من منتجات التشكيل النهائية للفولاذ الكربوني، الفولاذ المقاوم للصدأ، وحلقات السبائك، مما يوفر مرجعا لاختيار المنتجات والحلول غير القياسية.
في بناء السفن، تؤثر الألواح الحلقية، كمكونات هيكلية رئيسية، بشكل مباشر على موثوقية وعمر خدمة وصلات الهيكل. مؤخرا، وضع مصنع قطع غيار سفن في شيآن، شنشي، مواصفات تقنية عالية ومتطلبات توصيل لصناعة الحلقات أثناء تقدمه بمشروع جديد لقطع غيار السفن. بصفتها مزودا طويل الأمد للتشكيل الدقيق، قدمت كيرينغ فورجينغ حلولا مستهدفة لهذا المشروع.
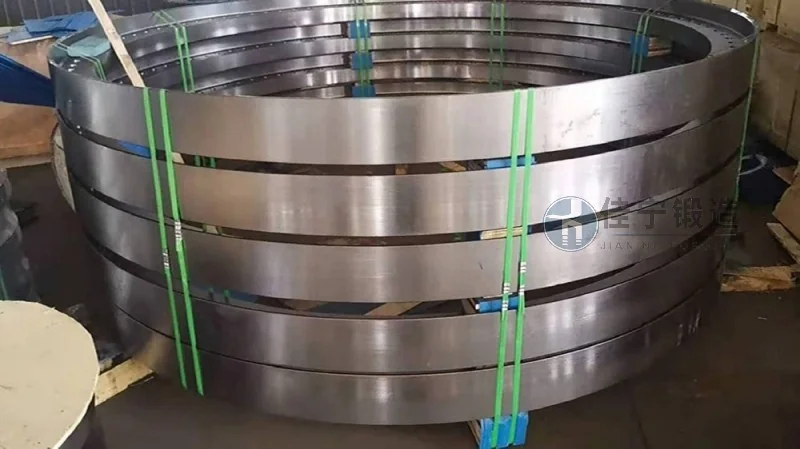
قام مصنع قطع غيار السفن بتنفيذ دفعة من الطلبات الداعمة للسفن الكبيرة العابرة للمحيطات، وكان بحاجة لشراء مواصفات مختلفة من التشكيل الحلقي لموصلات الهيكل والهياكل الداعمة. لم يتمكن موردو المصنع الأصليون من تلبية معايير التصميم الجديدة من حيث الدقة، وثبات الدفعات، والخصائص الميكانيكية للمواد، لذا سعوا للتعاون مع مصنعي التشكيل ذوي القدرات العملية الناضجة. بعد فهم خلفية المشروع، نظمت كاريان فورجينغ بسرعة فريقا تقنيا لتنسيق وتطوير خطة عملية كاملة من اختيار المواد إلى المعالجة الحرارية بعد الحدادة.
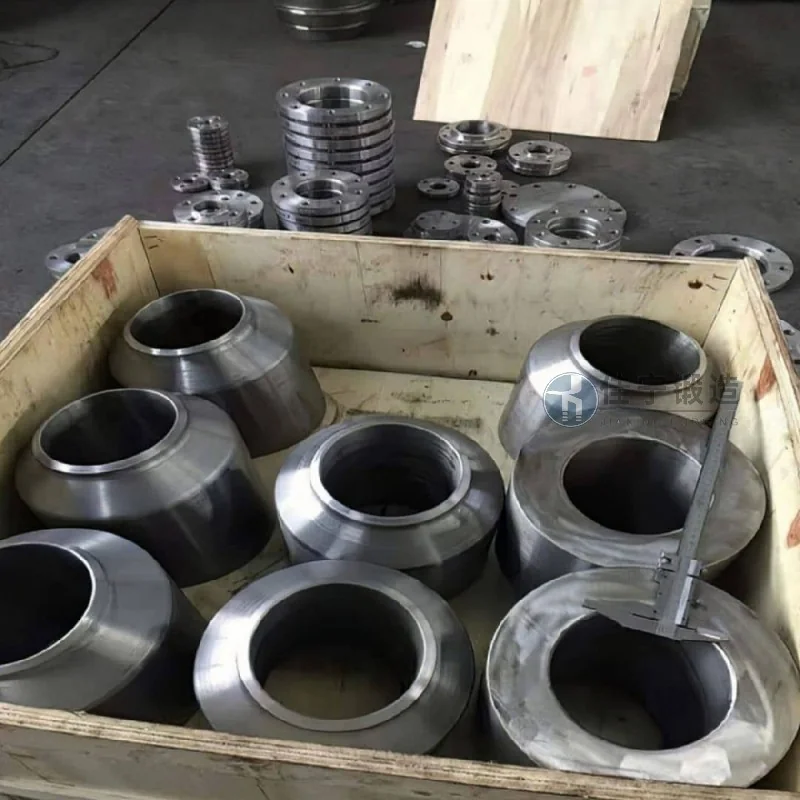
واجه هذا العميل ثلاث تحديات أساسية عند شراء التشكيل الحلقي: 1. تسامح صارم للأقطار الداخلية والخارجية للحدادات، مما يصعب التحكم في التشوه في عمليات التشكيل التقليدية المفتوحة القليقة، مما يؤدي إلى السماح المفرط بالتصنيع للمعالجة اللاحقة؛ ثانيا، تفرض البيئة البحرية متطلبات عالية على متانة الصدمات منخفضة الحرارة للمطهرة. لا يمكن للفولاذ الكربوني العادي تلبية المعايير ويتطلب استخدام مواد التشكيل الميكروأليومية؛ ثالثا، يتم ضغط دورة التسليم الكلية إلى خلال 45 يوما، بينما عادة ما تستغرق الحدادات التقليدية أكثر من 60 يوما من تحضير القالب حتى فحص المنتج النهائي. إذا لم تحل هذه المشكلات، فإنها ستؤثر مباشرة على كفاءة تجميع قطع غيار السفينة لدى العملاء وجدول شهادات المنتجات النهائية.
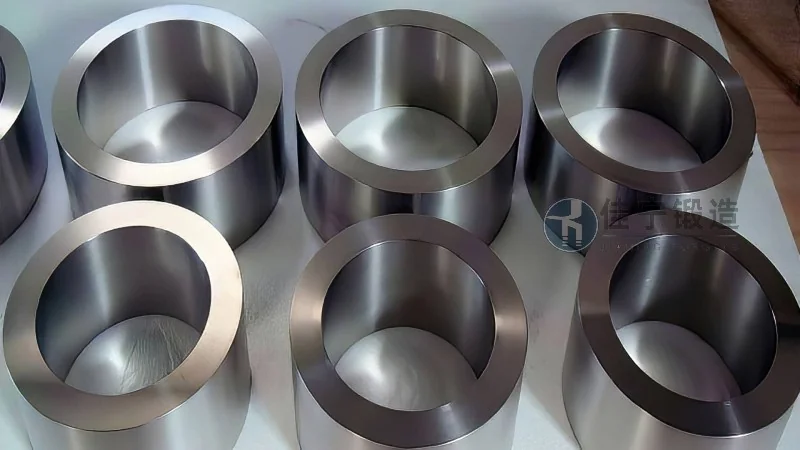
لمعالجة هذه النقاط المؤلمة، استفادت شركة جيانينغ فورجينغ من خبرتها في مجال تشكيل الحلقات الحلقية، وطرحت الحل التالي: استخدام آلات تشكيل الحلقات CNC مع عمليات التشكيل للتحكم في الانحرافات البعدية الداخلية والخارجية في الأقطار ضمن دقة المعدات، مما يقلل بشكل فعال من الصلاحيات اللاحقة في التشغيل. من حيث المواد، يتم اختيار درجات الفولاذ منخفض الكربون مع نسب سبائك دقيقة محسنة. من خلال التشكيل المتحكم بدرجة الحرارة ومعالجة الحرارة المنتظمة، تصل متانة الصدمات للطرق إلى القيمة التصميمية عند -20°م. وفي الوقت نفسه، من خلال ربط جدولة الإنتاج المتوازي بعمليات التبريد الساخن والتخفيف، تم تقصير دورة التسليم إلى 42 يوما، وأضيف فحص فوق صوتي إضافي لدعم الجودة الداخلية. اجتازت الألواح النهائية المصنوعة من الحلقة بنجاح إعادة فحص المصنع من قبل العميل، وجميع الاختبارات الميكانيكية لعقد الهيكل التجريبية بعد التجميع التي استوفرت المواصفات.

