جمعت شركة شانشي جيانينغ فورجينغ حالات واقعية لحلقات الحافة الكهربائية للرياح، وتروس الحلقات، وحلقات المحمل، وحلقات الأسطوانة، وغيرها من هبوط الحلقات، مع مجموعة كاملة من منتجات التشكيل النهائية للفولاذ الكربوني، الفولاذ المقاوم للصدأ، وحلقات السبائك، مما يوفر مرجعا لاختيار المنتجات والحلول غير القياسية.
في مشروع تشكيل الحلقات في مصنع معدني ثقيل معين، وضع العميل متطلبات صارمة للأداء العام ودقة تصنيع أجزاء الحلقات الكبيرة. لطالما شاركت الشركة في تصنيع المعدات المعدنية، وتؤثر جودة مكونها الأساسي — التشكيل الحلقي — بشكل مباشر على الاستقرار التشغيلي وعمر المعدات. بعد تولي هذه المهمة، نفذت كاريان فورجينغ تحكما كاملا في العمليات من تحليل المواد حتى تسليم المنتج النهائي، حيث استوفت المنتجات النهائية جميع المواصفات الفنية للعملاء.
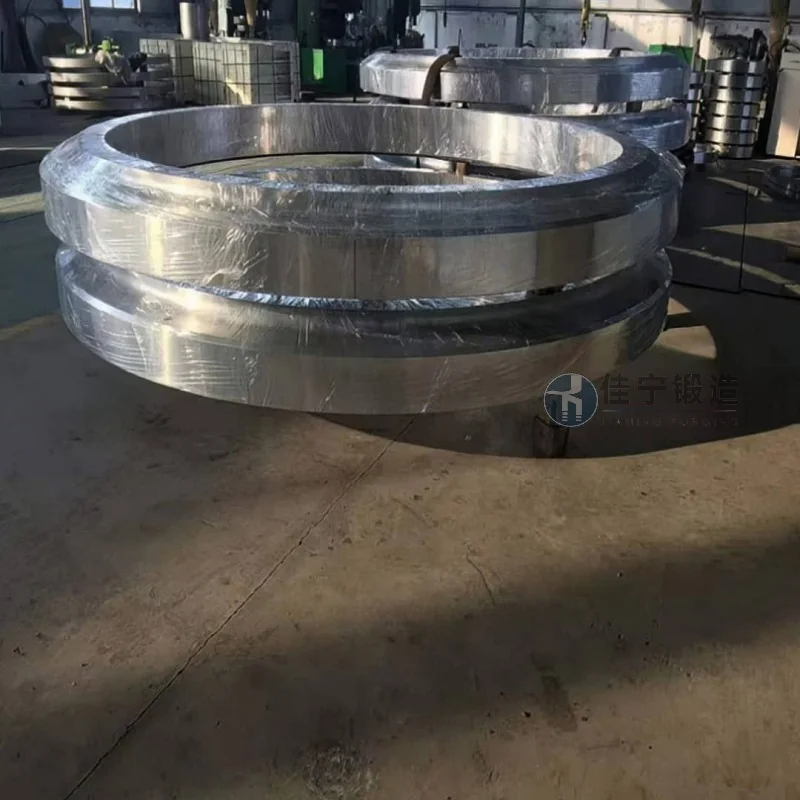
يواجه العملاء بشكل رئيسي ثلاثة تحديات في معالجة التشكيل الحلقي: أولا، التشكيل الكبير وسمك الجدران غير المتساوية، مما يصعب على العمليات التقليدية تحقيق التوازنية والاستدارة في الأقطار الداخلية والخارجية؛ ثانيا، المادة مصنوعة من سبيكة فولاذية عالية القوة نسبيا، مع نافذة عمل ساخنة ضيقة، مما يسبب تشققات أو هياكل مجهرية غير متساوية عرضة للحدوث؛ ثالثا، جداول زمنية ضيقة، تتطلب إكمال جميع العمليات من الفراغ إلى الانتهاء ضمن الإطار الزمني المحدد، مع التحكم في التكاليف. فشل العديد من الموردين الذين حاولوا سابقا في تلبية الطلب بسبب انخفاض معدلات التأهيل أو تأخيرات التسليم.
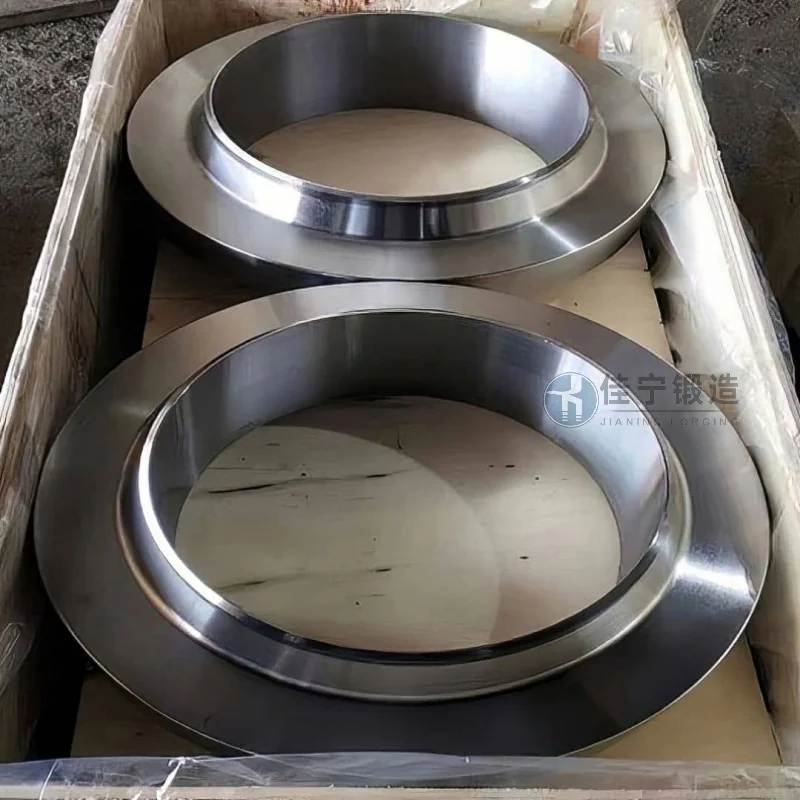
لمعالجة هذه النقاط المؤلمة، اعتمدت شركة جيانينغ فورجينغ الحلول التالية: استخدام عمليات تقلب وثقب متعددة الاتجاهات، مع أدوات متخصصة، للتحكم الفعال في تشوه الأجزاء الحلقة، مما يساعد على التركيز والاستدارة؛ من خلال تحسين منحنى التسخين ونسبة الحدادة، يتم تحسين البنية الداخلية لسبائك الفولاذ بشكل موحد ويتم القضاء على خطر التشققات السطحية؛ وفي الوقت نفسه، يساعد استخدام أنظمة التحكم في درجة الحرارة القابلة للبرمجة أثناء المعالجة الحرارية في الحفاظ على أداء ثابت. بالإضافة إلى ذلك، تدخل فريق المشروع مسبقا في مراجعة التصميم، محافظا على حدود التشغيل ضمن حدود معقولة، مما قلل فقط من وقت التشغيل اللاحق بل قلل أيضا من هدر المواد. تم اختبار القوالب النهائية للحلقات التي تم تسليمها من قبل طرف ثالث، وجميع الخصائص الميكانيكية والتسامحات البعدية تلبي معايير العملاء.

